Ruang aseptik di bawah CPOB: memahami cleanroom(ruang bersih) klasifikasi A, B, C dan D untuk manufaktur farmasi di Indonesia
- Pada 2026-11-18 10:48:42
- Oleh OCCR
Pendahuluan
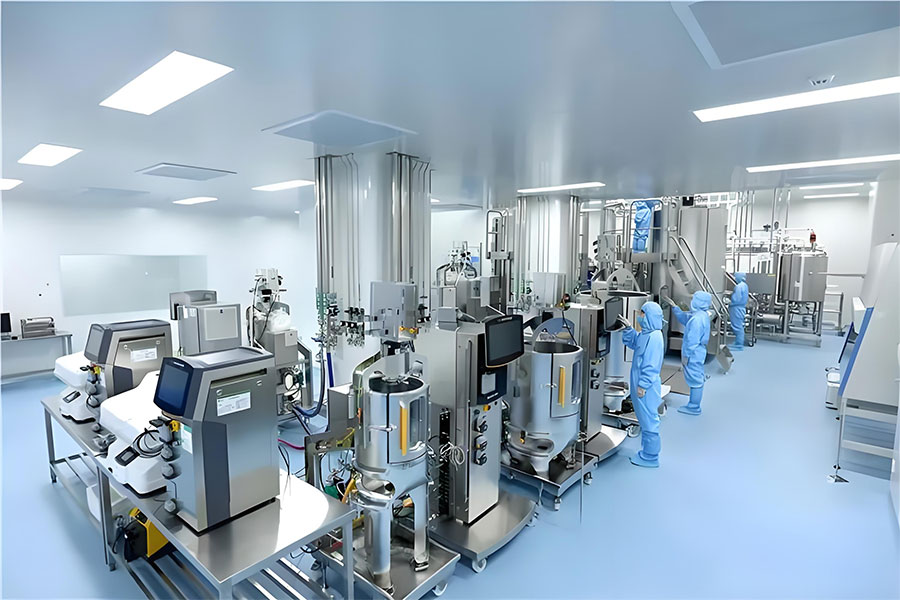
Dalam industri farmasi, mempertahankan kebersihan di dalam ruang produksi jauh lebih dari hanya menjaga ruang secara visual rapi. Banyak faktor harus dikontrol, termasuk hitungan partikel lewat udara, tabir surya, tekanan udara, serta gerakan personel dan material.
Ini menjadi lebih penting untuk manufaktur obat aseptik. Produk seperti injektor, cairan infus, dan parfum aseptik lainnya memiliki risiko kontaminasi yang membutuhkan kontrol yang sangat ketat.
Di Indonesia, produsen farmasi yang memproduksi produk Obat harus mematuhi standar praktik manufaktur yang baik yang dikenal sebagai CPOB, yang diterbitkan oleh BPOM (Badan Pengawas Obat dan Makanan).
Elemen kunci dari fasilitas produksi aseptik adalah zonoding berdasarkan tingkat kebersihan: Kelas A, B, C dan D.
Tapi, apa sebenarnya set empat kelas ini? Apakah klasifikasi yang lebih tinggi berarti seluruh ruangan harus mengikuti standar kebersihan yang sama?
Kami akan memutus ini berdasarkan fungsi ruangan dan cleanroom(ruang bersih) persyaratan Konstruksi.
1. Apa itu klasifikasi CPOB cleanroom(ruang bersih)?
Klasifikasi cleanroom(ruang bersih) adalah sistem yang membagi zona produksi sesuai dengan tingkat kontrol kontaminasi. Penilaian tidak hanya berdasarkan kondisi ruang fisik, tetapi juga tingkat partikel udara dan risiko kontaminasi mikro biologi.
Untuk produksi obat aseptik, BPOM mengenali empat kelas kebersihan utama:
Kelas A: Zona dengan risiko kontaminasi tertinggi dan persyaratan perlindungan yang lebih ketat
Kelas B: Lingkungan latar belakang mendukung operasi aseptik Kelas A
Kelas C: Zona bersih untuk tahap produksi aseptik yang lebih rendah dengan risiko
Kelas D: Zona bersih untuk aktivitas aspetik tahap awal dengan ketepatan yang lebih rendah dibandingkan Kelas A dan B
Penting untuk diingat bahwa Kelas A, B, C dan D khusus berlaku untuk manufaktur produk aseptik. Standar CPOB Indonesia juga termasuk kelas E untuk produksi obat tidak kaseptik.
Tidak setiap area di dalam tanaman farmasi perlu turun ke Kelas a melalui D. Klasifikasi harus ditentukan sesuai dengan alur kerja produksi dan penilaian risiko untuk setiap fasilitas.
2. Perbedaan antara Kelas A, B, C dan D cleanrooms(ruang bersih)
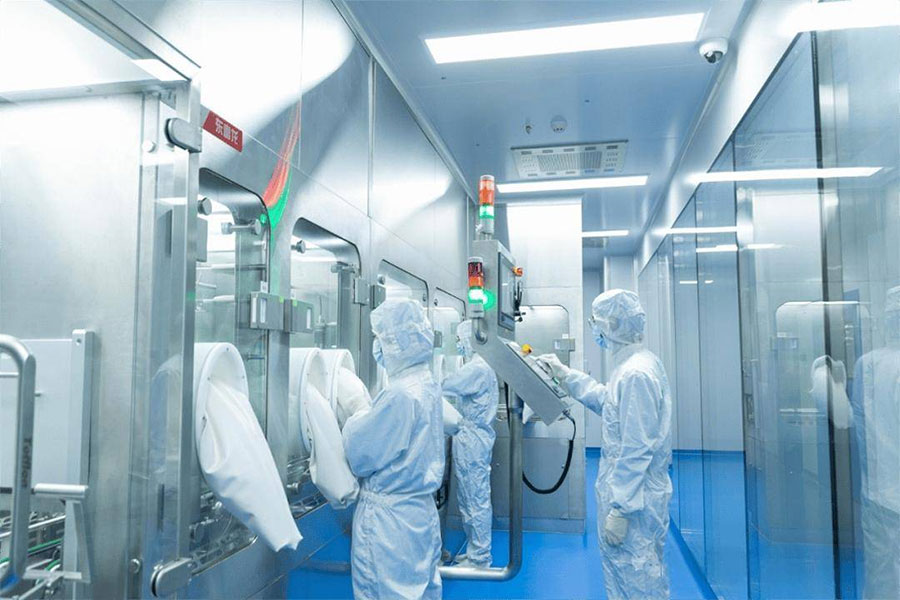
Area pemrosesan Kelas A yang penting
Kelas A mewakili zona yang paling penting dalam manufaktur obat aseptik. Zona ini disediakan untuk operasi yang memperkenalkan risiko kontaminasi langsung pada produk, termasuk:
Mengisi obat aseptik ke dalam botol kecil atau ampul
Proses pengisian aseptik
Menangani komponen aseptik terbuka
Koneksi aseptik dalam sistem produksi
Perlindungan produk adalah prioritas utama di sini. Aliran udara satu arah (UDAF), yang umumnya disebut aliran udara laminar, disebarkan untuk mempertahankan aliran udara yang diarahkan dan melindungi zona kerja yang penting.
Dalam proyek praktis, Kelas A biasanya diimplementasikan di dalam zona pengisian, RBA atau isolator, tergantung pada desain proses produksi. Satu poin kunci: Kelas A tidak selalu berarti seluruh ruang besar harus Kelas A. Sering kali, Kelas A merupakan zona yang tertutup secara lokal dengan perlindungan khusus.
Area latar belakang kelas B untuk pemrosesan aspetik
Kelas B umumnya berfungsi sebagai lingkungan latar belakang untuk aktivitas aseptik Kelas A, terutama ketika menggunakan Rib terbuka atau pengaturan konvensional tanpa isolator. Zona ini mendukung kegiatan operator, persiapan proses, dan operasi peralatan yang tertaut ke manufaktur aseptik.
Pertimbangan utama untuk Kelas B:
Sistem HVAC harus mempertahankan persyaratan kebersihan yang diperlukan
Perbedaan tekanan udara antara zona yang berdekatan harus dikontrol dan dipantau secara terus menerus
Gerakan personel dibatasi
Protokol ghave dan perilaku operator harus secara konsisten dipaksa
Ketika membangun cleanrooms(ruang bersih) farmasi, hubungan antara Kelas A dan Kelas B harus direncanakan dari fase desain. Perencanaan tata letak harus fokus tidak hanya pada ukuran kamar, tetapi juga aliran personel, aliran material, dan urutan produksi.
Area bersih Kelas C yang dikontrol
Kelas C digunakan untuk tahap produksi aseptik dengan kepadatan yang lebih rendah daripada Kelas A dan B. Aplikasi umum meliputi:
Persiapan solusi lebih cepat dari proses yang lebih penting
Penyiapan komponen untuk produksi aseptik
Langkah produksi yang dipilih sebelum pensteril terminal
Penempatan Kelas C harus sesuai dengan karakteristik produk dan proses yang berjalan. Dari perspektif teknik, desain kamar harus mencakup filtrasi udara, tingkat perubahan udara, perbedaan tekanan antar ruang, dan kemudahan pembersihan.
Area pembersih kelas d-dasar untuk manufaktur aspetik
Kelas D memiliki persyaratan kebersihan yang kurang ketat daripada Kelas A, B dan C, tapi masih membutuhkan kontrol yang selaras dengan kebutuhan proses. Aktivitas yang cocok termasuk:
Persiapan awal bahan baku atau komponen
Cuci dan penanganan peralatan
Langkah produksi awal sebelum memasuki zona kebersihan tinggi
Ini tidak berarti Kelas D dapat diabaikan. Bahan dan personel yang dirancang dengan buruk dari kelas D masih dapat memperkenalkan kontaminasi ke zona produksi yang lebih penting.
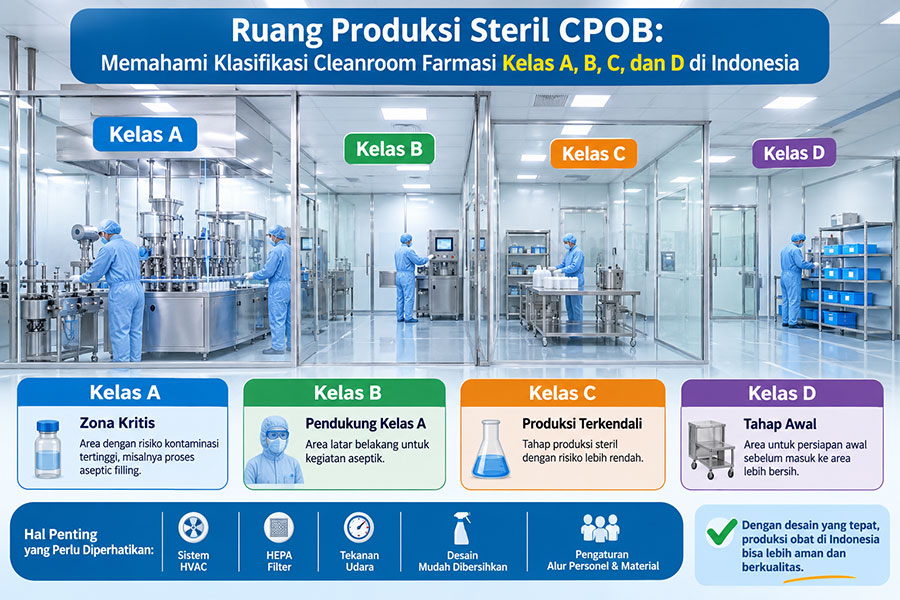
3. Functional Comparison of Class A, B, C and D
| Classification | Primary Function | Typical Application |
|---|---|---|
| Kelas A | Critical zone | Aseptic filling, open vial handling |
| Kelas B | Background zone for Class A | Aseptic preparation and filling support |
| Kelas C | Less critical aseptic processes | Solution and component preparation |
| Kelas D | Early aseptic production stages | Initial preparation and equipment washing |
This table provides a general functional overview. It does not mandate that every process must be assigned to a fixed class. Zone allocation must be determined through risk assessment and applicable CPOB requirements.
4. Key Considerations in Pharmaceutical Cleanroom Design
Defining cleanliness classification is only the starting point. The next challenge is building a room that can sustain specified conditions throughout ongoing production.
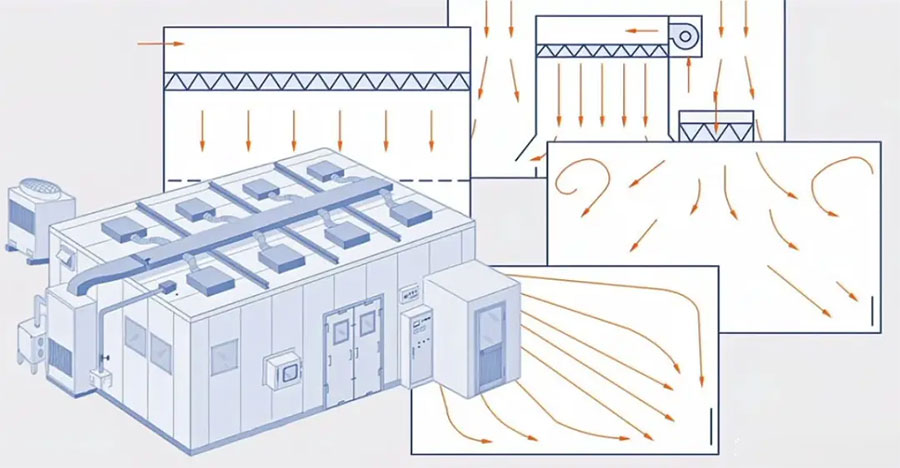
Several core systems require careful planning for pharmaceutical cleanroom construction:
HVAC SystemHVAC is one of the most essential systems in pharmaceutical cleanrooms. Its role extends beyond temperature control; it manages humidity, air cleanliness, airflow patterns and pressure differentials between rooms. HVAC capacity must be calculated separately for each zone. Using identical capacity settings for all classification zones is rarely the right solution.
HEPA FiltersHEPA filters reduce particulate matter in air entering clean zones. Filter selection, mounting location, terminal filter design and filter integrity testing must align with facility design and the requirements of each zone.
Air Pressure DifferentialPressure differences guide airflow direction between zones of varying cleanliness levels. As a general rule, air flows from cleaner zones toward less clean zones to reduce contaminant ingress. Pressure strategy must also account for product hazards. For hazardous products or those prone to cross‑contamination, pressure control logic will differ.
Cleanroom Wall and Ceiling PanelsWall and ceiling surfaces must be smooth, non‑shedding, crack‑resistant and easy to clean. Panel joints, room corners, doors and service penetrations require close attention. Minor gaps at panel seams can become persistent issues once production begins.
Personnel and Material FlowCleanroom design is more than simply dividing space into Class A, B, C and D. Routes for personnel, materials, equipment and waste must all be mapped out. Airlocks, changing rooms, pass boxes and gowning procedures help lower contamination risks during production.
5. Common Mistakes in Pharmaceutical Cleanroom Construction
Many aspects are frequently overlooked during pharmaceutical facility planning:
Focusing only on classification: Many projects fixate on assigning Class A, B, C and D while neglecting inter‑zone relationships. Airflow and personnel movement heavily impact contamination control.
Mismatched HVAC design: Every cleanroom has unique operating conditions. Cooling capacity, dehumidification, filtration and pressure settings must be calculated based on site‑specific data.
Ignoring construction details: Panel joints, wall corners, doors and service points may seem minor, but poor design can make cleaning extremely difficult.
No maintenance planning: Cleanrooms require regular inspection and servicing. Design must include access for filter replacement, duct inspection, AHU maintenance and system performance testing.
6. Why an Experienced Cleanroom Contractor Matters
Building an aseptic production facility is not merely panel installation and air conditioning setup. Every component must work in harmony: production layout, HVAC, filtration, air pressure, construction materials, and later testing and facility qualification.
A contractor familiar with pharmaceutical cleanrooms should collaborate with the client’s production, QA, QC and engineering teams. This ensures the design is not just functional on drawings, but practical for day‑to‑day manufacturing operations.
For pharmaceutical companies planning new facilities or renovations in Indonesia, thorough early planning reduces design changes, rework and technical failures after handover.
Conclusion
Class A, B, C and D classification is fundamental to aseptic room design under Indonesia’s CPOB framework. Each class carries distinct functions and contamination control intensity. Cleanroom design must therefore adapt to production workflows, contamination risks and operational requirements.
One important principle: a good cleanroom is not one that only passes its initial qualification test. It must consistently maintain required specifications through long‑term production.
If your company is planning a new build or renovation of a pharmaceutical facility in Indonesia, selecting the right cleanroom layout and HVAC strategy from the outset is critical.
Artikel Terkait
-
Cleanroom(ruang bersih) Modular vs konstruksi cleanroom(ruang bersih) konvensional: mana yang lebih baik untuk proyek Indonesia Anda?
-
Mengapa iklim tropis membuat rancangan Indonesia cleanroom(ruang bersih) berbeda
-
GMP vs BPOM (CPOB) untuk proyek cleanroom(ruang bersih) di Indonesia
-
Persyaratan cleanroom(ruang bersih) BPOM tanaman farmasi di Indonesia
-
Penting teknis Inti Desain dan operasi cleanroom(ruang bersih)
-
Desain Sistem cleanroom(ruang bersih) HVAC untuk teater operasi rumah sakit